


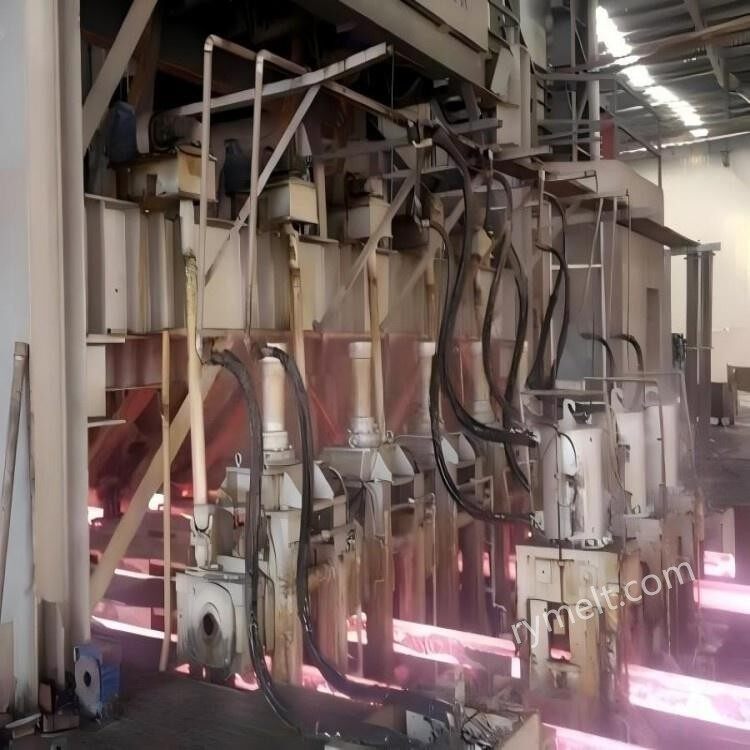
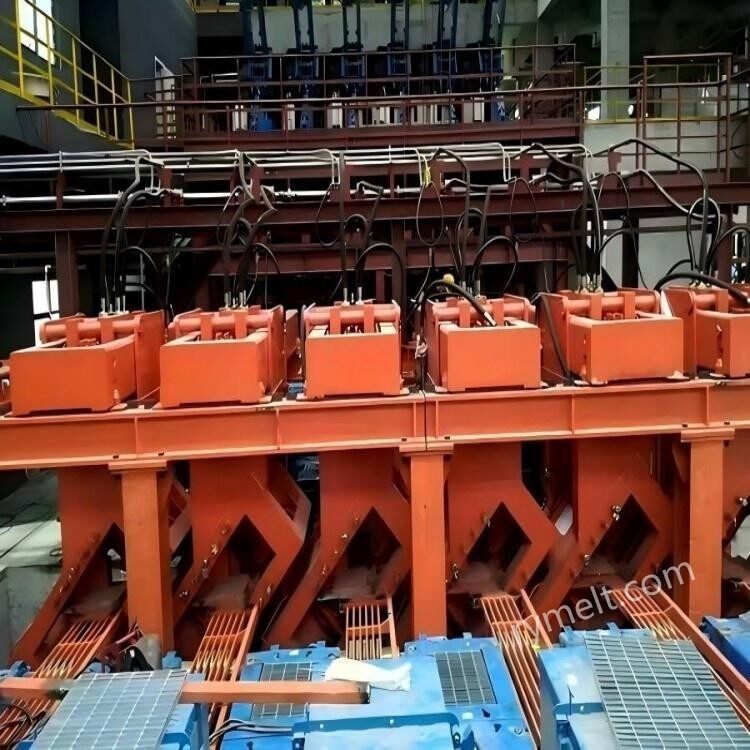
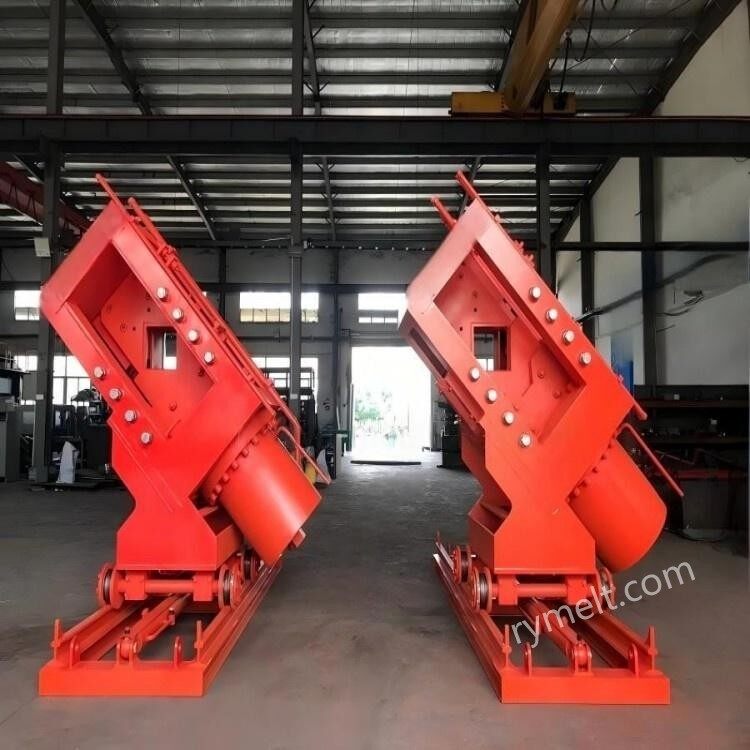
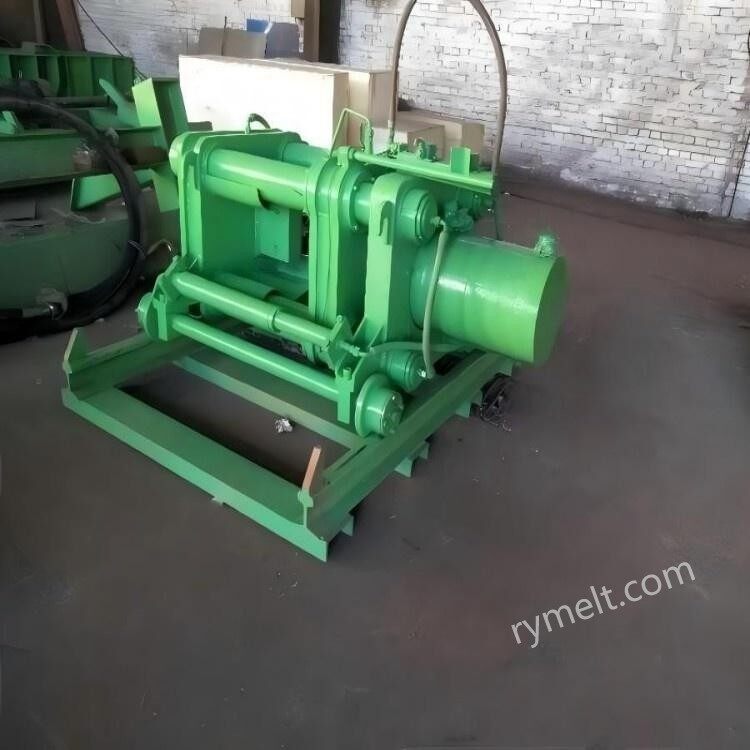
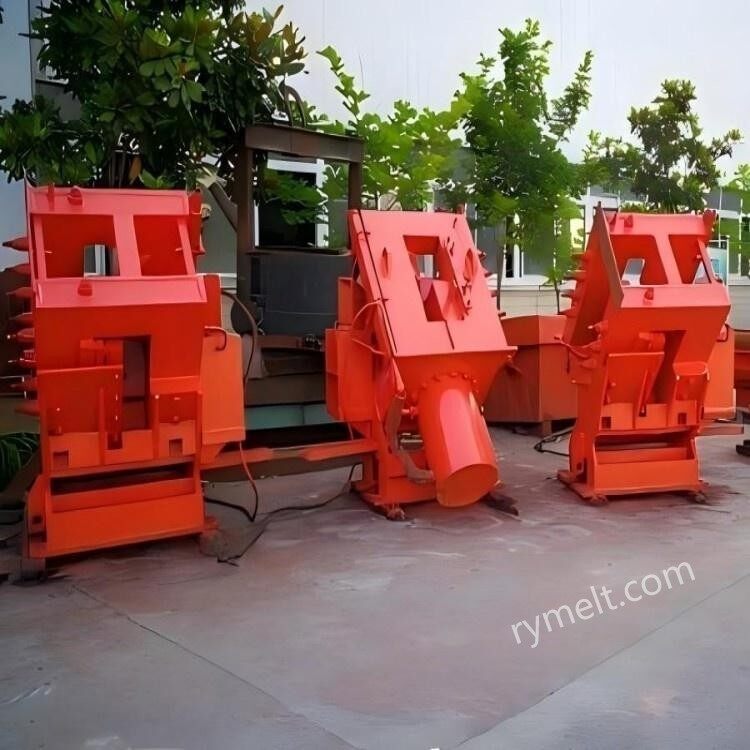
Zgradba in sestava
1.Hidravlični sistem
Vir energije: visoko{0}}tlačna hidravlična črpalna postaja (vključno z motorjem, oljno črpalko, rezervoarjem za olje itd.).
Izvajalska agencija: hidravlični cilinder, skozi tlak hidravličnega olja za pogon strižnega rezila za dokončanje strižnega delovanja.
Krmilne komponente: proporcionalni ventili, servo ventili itd., za natančen nadzor strižne sile in hitrosti.
2. Strižni mehanizem
Zgornji in spodnji okvir noža: iz visoko{0}}trdnega legiranega jekla, odporen na visoke temperature in obrabo.
Rezilo: poseben material (kot je jeklo za kalupe za vroče delo), lahko prenese striženje gredic pri visoki temperaturi.
Vodilna naprava: Zagotovite natančno krivuljo gibanja rezila, da se izognete zamiku.
3. Nadzorni sistem
PLC ali industrijski računalnik: uresničite samodejno delovanje, nastavite dolžino rezanja glede na hitrost gredice in zahteve postopka.
Senzor: zazna položaj gredice, temperaturo, strižno silo in druge parametre, povratne informacije do krmilnega sistema.
Načelo delovanja
1.Pozicioniranje gredice
Gredica za kontinuirno litje se vleče v položaj hidravličnega striženja z vlečenjem, točka rezanja pa se določi s fotoelektričnim senzorjem ali kodirnikom.
2. Postopek rezanja
Hidravlični sistem poganja zgornji okvir noža s hitrim pritiskom navzdol in fiksni spodnji okvir noža za dokončanje striženja.
Strižna sila lahko doseže na stotine do tisoče ton, kar takoj odreže visokotemperaturno gredico (temperatura približno 800 ~ 1100 stopinj).
Po striženju se okvir noža ponastavi in gredica se nadaljuje v naslednji proces.
3. Sinhronizirano krmiljenje
Sinhronizirano s hitrostjo vlečenja stroja za kontinuirno litje, da se zagotovi, da gredica za ulivanje miruje ali se med striženjem premika z nizko-hitrostjo, da se zagotovi gladek rez.
Glavne prednosti
1. Visoka učinkovitost
Cikel striženja je kratek (običajno 3-10 sekund), prilagojen visokohitrostni proizvodni liniji za neprekinjeno litje (kot je hitrost vlečenja več metrov na minuto).
V primerjavi s plamenskim rezanjem, brez porabe plina, varčevanje z energijo in varstvo okolja.
2. Visoka kakovost reza
Ravni rezi brez{0}}robov, kar zmanjšuje količino naknadne obdelave.
Brez nastajanja oksidirane kože, kar preprečuje izgubo materiala.
3. Avtomatizacija in varnost
Popolnoma samodejni nadzor, ki zmanjšuje ročno posredovanje.
Zaprta oblika preprečuje brizganje visokotemperaturnih odpadkov in zagotavlja varnost delovanja.
Scenarij uporabe
Proizvodna linija za kontinuirno litje železa in jekla: za ogljikovo jeklo, legirano jeklo, nerjavno jeklo in druge lite gredice, razrezane na velikost.
Posebni delovni pogoji: stabilno delovanje pri visoki temperaturi in visoki obremenitvi, prilagajanje različnim prerezom (kvadratne gredice, pravokotne gredice, okrogle gredice itd.).
Alternativa tradicionalnim postopkom: postopoma nadomestite plamensko rezanje in mehanske leteče škarje, še posebej primerne za visoko-natančne, visoko-produktivne potrebe proizvodne linije.
Vzdrževanje in pogoste težave
1. Vzdrževalne točke
Redna menjava hidravličnega olja in filtrskega elementa za preprečevanje kontaminacije sistema.
Preverite obrabo rezila, pravočasno popravilo ali zamenjavo.
Namažite vodilno napravo, da zagotovite prožnost gibljivih delov.
2. Pogoste težave
Nezadostna strižna sila: lahko je posledica puščanja hidravličnega sistema ali nenormalnosti tlaka v črpalni postaji.
Nagnjen rez: nastane zaradi napačne poravnave rezila ali obrabe vodilnega mehanizma.
Okvara krmilnega sistema: treba je preveriti signal senzorja ali logiko programa PLC.
Referenčni parametri
1. Razpon strižne sile: 500 ton ~ 5000 ton
(prilagojeno glede na material gredice, velikost preseka in temperaturo).
2. Oblika odseka:kvadratna gredica, pravokotna gredica, okrogla gredica, plošča itd.;
3. Velikost odseka:
Gredica/pravokotna gredica: 100 × 100 mm-600 × 600 mm;
Plošče: debelina 150-400 mm, širina 1000-2500 mm;
Temperaturno območje: 800 stopinj ~ 1100 stopinj
(visoko{0}}temperaturni strig zahteva rezilo iz posebnega materiala).
4. Cikel striženja
Čas posameznega striženja: 3 ~ 10 sekund (vključno z zapiranjem rezila, striženjem, ponastavitvijo);
Neprekinjena frekvenca striženja: 6 ~ 20-krat / min (in ujemanje hitrosti stroja za neprekinjeno litje).
5. Natančnost striženja
Napaka dolžine: ± 2 mm ~ ± 5 mm (nanje vpliva natančnost nadzora sinhronizacije);
Ravnost rezanja: manjša ali enaka 1 mm/m (brez bruhov, brez razpok).
Naše podjetje ima dolgoletne izkušnje v proizvodnji in trženju hidravličnih škarij, s strokovnim tehničnim kadrom, glede na individualne potrebe kupcev, proizvodnjo in predelavo. Zgornje podatke o parametrih lahko uporabite za referenco, če imate posebne potrebe, nas kontaktirajte.


