


Glavna tehnologija navarjanja
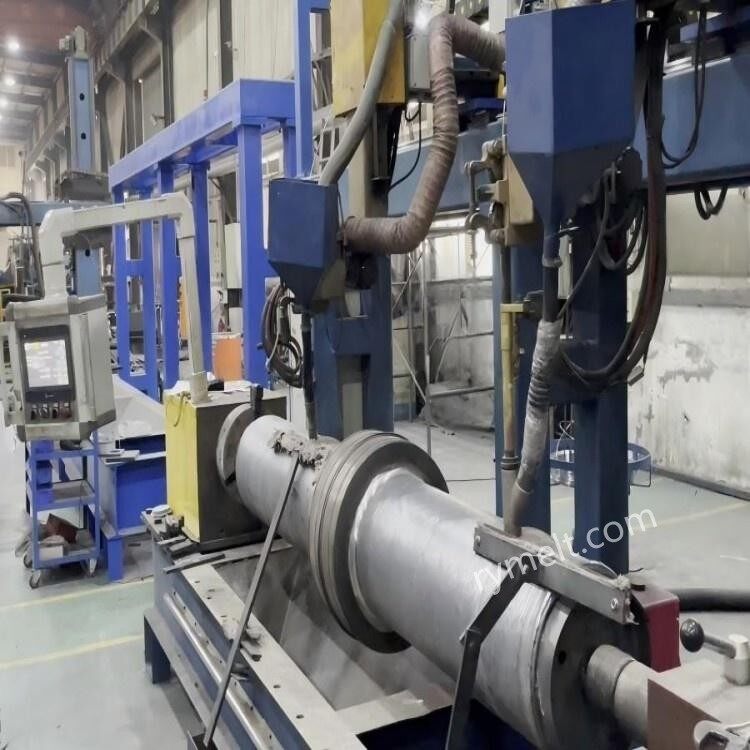
1. Obločno varjenje s plazemskim prenosom (PTA)
Značilnosti: nizek vnos toplote (<3 kJ/cm), dilution rate <5%, suitable for precision surfacing.
Parametri: tok 80-200A, hitrost podajanja prahu 30-100 g/min, debelina sloja 1-3 mm.
Uporaba: tanko{0}}popravilo ali visoko{1}}natančna površinska utrdba.
2. Varjenje pod praškom (SAW)
Značilnosti: Visoka učinkovitost (hitrost nanašanja večja ali enaka 15 kg/h), primeren za popravila-velikih površin.
Parametri: tok 400-800A, napetost 30-40V, premer žice 3,2-4,0 mm.
Uporaba: Celotna obloga telesa valja, kot je valj za kontinuirno litje gredic.
3.Laserska obloga
Lastnosti: Stopnja redčenja<3%, small heat-affected zone, but high equipment cost.
Parametri: Laserska moč 2-6 kW, hitrost skeniranja 0,5-2 m/min.
Uporaba: Natančna popravila zvitkov visoke vrednosti.
Tipični scenariji uporabe
1. Zvitek pahljače stroja za kontinuirno litje
Težavnost: Odvisno od sile trebuha gredice (do 200 kN/m²) in toplotne obremenitve (800-1200 stopinj).
Rešitev: Več{0}}slojna navarjava z zlitino na osnovi volframovega karbida +{2}}kobalta, površinska trdota večja ali enaka HRC58.
2.Upogibni/ravnalni zvitki
Zahtevnost: Utrudilne razpoke zaradi dinamične obremenitve.
Rešitev: Prehodna plast iz-zlitine na osnovi niklja + plast-na osnovi železa,-odporna proti obrabi, časi ciklov toplotne utrujenosti do 10⁶-krat.
3.bakreni podporni valj za kalupe
Težavnost: korozija zaradi hladilne vode in mehanska obraba.
Rešitev: Laserska obloga iz Inconel 625, potencial odpornosti proti luknjam se poveča na +200 mV (SCE).
Točke nadzora kakovosti
1. Predgretje in temperatura vmesnega sloja
Temperatura predgretja: 150-300 stopinj (prilagojeno glede na ogljikov ekvivalent osnovnega materiala).
Nadzor temperature vmesnega sloja: manj kot ali enako 150 stopinj za preprečevanje termičnega razpokanja.
2. Ne{1}}destruktivno testiranje
Ultrazvočno testiranje (UT): zazna napake v vezi med plastjo obloge in podlago (občutljivost Φ1 mm ekvivalent).
Preskus penetracije (PT): zazna površinske mikro-razpoke (natančnost zaznave 0,01 mm).
3. Obvladovanje preostalega stresa
Toplotna obdelava po-varu: popuščanje pri 550-600 stopinjah, zadrževanje 2-4 ure, da se odpravi več kot 80 % napetosti.
Peening: površinska tlačna napetost se poveča na -400 MPa, odpornost proti utrujenosti je povečana.
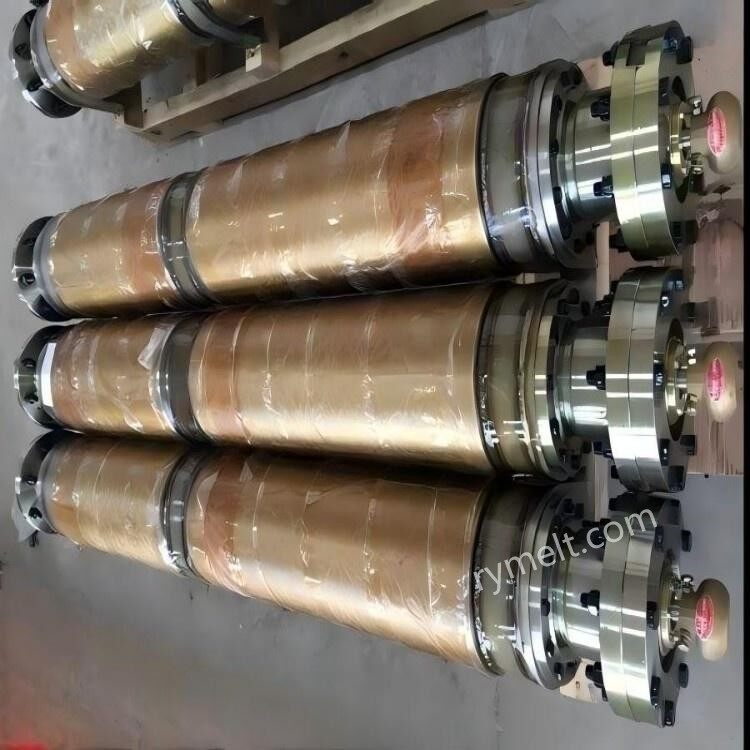
Naše podjetje ima dolgoletne izkušnje s proizvodnjo in trženjem valjev za navarjanje in imamo strokovno in tehnično osebje, ki lahko izdela in predela po individualnih potrebah kupcev. Zgornje podatke o parametrih lahko uporabite za referenco, če imate posebne potrebe, nas kontaktirajte.


